


優しい
優しい
優しい
優しい
優しい
優しい
優しい
優しい
優しい
プレキシガラスの成形は熱成形であるため、材料の選択が最優先されます
PMMA アクリル シートの一般名であるプレキシガラスは、加熱すると柔軟になり、冷却後も新しい形状を保持する熱可塑性プラスチックです。この 1 つの特性により、オートバイのフロントガラスやディスプレイ スタンドからカスタム照明ディフューザーやマシン ガードに至るまで、実践的な成形プロジェクトに最も適した素材の 1 つとなります。成形方法自体は複雑ではありません。シートを加熱し、型の上で成形し、冷却します。ほとんどの失敗の原因は、間違った素材を選択したり、温度が安全窓の外側に押し出されたりすることです。したがって、ヒートガンに手を伸ばす前に、実際に必要なアクリルの種類を決定してください。典型的な部品には、POS ディスプレイ、機械のスプラッシュ ガード、ランプ カバー、保護窓などがあります。すべての形状は平らなシートから始まり、熱によって形状が変化します。
あらゆる成形プロジェクトでは、ブランドよりも鋳造と押出の区別が重要です。キャストアクリルは、光学的透明性と耐薬品性がわずかに優れていますが、通常、押し出し成形されたシートの方が厚さがより安定しており、より均一に柔らかくなるため、曲げや成形が容易な材料になります。ワンオフの曲面パネルまたはプロトタイプのエンクロージャを構築している場合は、まず 光学グレードの透明押出PMMAシート ;安定した成形動作ときれいな仕上げ面が得られます。 2 つの生産ルートをさらに詳しく比較するには、 PMMA 材料ガイド 注文前に確認する必要がある特性について説明します。
 高輝度で幅広い用途に対応する光学グレードPMMA透明押し出し光G ジェントルは高輝度、幅広い用途の光学グレード PMMA 透明押出導光板のサプライヤーとメーカー、卸売業者です。 製品を見る→
アクリルにとって実際に重要な温度範囲
アクリルはアイスクリームのように突然溶けることはありません。軟化段階を経ます。約 100 °C 未満ではまだガラス質なので、無理に曲げると亀裂が入ったりひび割れたりします。実際の成形温度は 150 °C ~ 180 °C (約 300 ~ 355 °F) です。この範囲内であれば、シートの表面品質を損なうことなく、シートを曲げたり、ドレープしたり、真空成形したりすることができます。 190 °C を超えると、材料が劣化し始めるため、気泡や白化が発生します。サプライヤーによって数値は若干異なりますが、原則は同じです。窓の中央に形成し、熱を均一に保ちます。
実際のフォーミングウィンドウ
シートの厚さ全体に熱が浸透するのに十分な時間、シートを目標温度に保ち、柔軟性があるうちに手早く作業します。赤外線温度計を使用すると、当て推量が不要になります。赤外線温度計をシート表面に向け、測定値が成形ウィンドウ内に収まるまで待ってから、曲げを開始します。準備ができているように見える表面は、完全に加熱されたシートと同じではありません。これが、愛好家の試みのほとんどが失敗する場所です。
厚さによって計算が変わる理由
ストックが厚いとより多くの熱が蓄えられるため、成形温度に達するまでにより多くの時間がかかります。 2 mm のシートは数分で完成しますが、6 mm のシートは数分間の安定した加熱が必要な場合があります。厚いシートをラッシュ加工すると、表面は柔らかくなり、芯は依然として硬い状態になります。その結果、応力亀裂が生じた曲がったエッジが生じます。同じロジックがストリップ ヒーターにも当てはまります。厚みが増すにつれて加熱時間を増やし、必要な曲げ半径に対して軟化ゾーンが十分に広いことを確認します。
| 状態 | 温度 | 何が起こるか |
|---|---|---|
| ガラス転移 | ~105℃ | シートは柔らかくなり始めますが、まだ曲がりにくいです |
| フォーミングウィンドウ | 150~180℃ | 曲げ加工、ドレープ加工、真空成形に最適な範囲 |
| 過熱 | 190℃以上 | 気泡、白化、永久的な表面損傷 |
プレキシガラスを成形するための信頼できる 3 つの方法
見た目の印象ではなく、必要な形状に基づいて方法を選択してください。鋭い角にはライン加熱が必要です。滑らかな曲線には全面加熱が必要です。深く再現可能な部品には真空成形が必要です。
シャープできれいなコーナーを実現するラインベンディング
ストリップ ヒーターまたは集中ヒートガンは、シートの 1 つの狭いバンドを加熱します。バンドが柔らかくなったら、シートを目的の角度に折り、冷めるまで保持します。アクリルは冷却後にわずかに戻るため、数度過剰に曲げます。練習すると、シートの厚さとヒーターの幅がどれくらい必要かがわかります。この技術は、部品の残りの部分を加熱することなく、鮮明な 90 度のコーナーを生成します。そのため、この技術がディスプレイ スタンド、ライト カバー、オートバイのフロントガラスの標準であり続けています。
カーブおよびドームのドレープ成形
湾曲した形状にするには、シート全体をオーブンまたは広い赤外線源の下で加熱し、それを型 (木の棒、泡立て器、またはキッチンボウル) の上に置きます。重力と軽い圧力が働きます。シートは金型の輪郭に合わせて冷却され、トリム ルーターでエッジがきれいになります。より深いカーブの場合は、接触する前にシートが自重でたわむようにしてください。冷めすぎた状態で無理に押し下げると、角に薄い斑点ができてしまいます。
複雑で再現性のある部品の真空成形
真空成形では、加熱したシートを大気圧を利用して精密な金型に引き下げ、リブ、アンダーカット、テクスチャーのある表面を手作業で成形するよりもはるかに正確に再現します。これは、機器のハウジング、自動車部品、保護カバーの背後にある方法であり、このプロセスが趣味ではなくなり、適切な工具と温度制御が必要になる場所です。この段階に達すると、材料の厚さの許容差が重要になります。私たちの 看板および LED 用途のプラスチック シートのガイド は、ゲージが制御されたアクリルが、工芸品店の端切れよりもはるかに予測どおりに動作する理由を説明しています。
| 方法 | こんな方に最適 | 設備 | 典型的な結果 |
|---|---|---|---|
| ラインベンディング | 鋭角、ボックス、フロントガラス | ストリップヒーターまたは集中ヒートガン | 鮮明なストレートベンド |
| ドレープ成形 | 曲面パネル、ドーム、キャノピー | オーブンまたは赤外線ヒーターと金型 | 滑らかな複合曲線 |
| 真空成形 | 深いパーツ、リブ、テクスチャード加工のディテール | 真空フォーマーと金型 | 再現可能な生産部品 |
ステップバイステップ: 型の上にプレキシガラスパネルをドレープ形成する
清潔で乾燥したシートと、成形温度に耐えられる型を用意します。木材と高温フォームはうまく機能します。ラミネートやニスを塗った表面がくっつく可能性があります。加熱する前に両方の保護フィルムを剥がしてください。
- アクリル板を鋸または CNC カッターで大まかにカットし、トリミング用の余白を少し残します。
- オーブンを 160 °C (320 °F) に予熱し、剥離紙を敷いた平らなトレイにシートを置きます。
- シートが自重でたるんだようになり、手袋をした指でテストしたときに柔軟性を感じるまで加熱します。通常、2 ~ 4 mm のシートの場合は数分です。
- ホットシートを型の上に持ち上げて、中心から外側に向かって軽く押しながら、輪郭の上に落ち着かせます。
- 部品が約 60 °C 以下に冷えるまで保持します。冷却が速すぎると内部応力が発生し、後にひび割れが発生します。
- エッジをトリミングし、エッジが見える場合はカットラインを研磨して磨きます。
2 つの実用的な注意事項: 熱いアクリルを扱うときは必ず耐熱手袋を着用し、作業エリアの換気を維持してください。 PMMA は加熱時に少量の蒸気を放出します。一般的な愛好家の気温と短い曝露時間ではリスクは低いですが、きれいな空気は譲れない習慣です。
アクリル成形の仕事のほとんどを台無しにする 5 つの間違い
故障した部品のほとんどは同じ 5 つの方法で故障します。シートを無駄にする前に、それらを認識する方法を学びましょう。
- 中心部は冷たいままですが、表面は過熱します。 外側は泡立ち白くなっていますが、内側はまだ硬いため、弱いひび割れた曲がりが生じます。
- 成形温度以下で強制的に曲げを行う。 その結果、応力亀裂が発生します。これは、場合によっては数日後に曲げ線に現れる細かい白い亀裂です。
- シート全体で不均一な加熱が発生します。 ホットスポットは反りや偏った曲線の原因となり、材料が冷えると修正できなくなります。
- 保護フィルムを剥がしているか、間違った剥離剤を使用しています。 モールド材料とコーティングは高温のアクリルに接着する可能性があります。
- 冷却が早すぎます。 スナップ冷却された部品は内部応力が大きくなり、トリミングや穴あけの際に亀裂が発生しやすくなります。
専門の製造業者が工場に勝つとき
DIY 成形は、プロトタイプまたは単一の部品に適しています。しかし、部品に光学性能が必要になるとすぐに、光を均一に分配する導光板、特定のヘイズを備えたディフューザー、商用取り付け用の難燃グレードなど、要件が変わります。数十分の 1 ミリメートルの変化があるシートは、ディスプレイ スタンドとしては許容されますが、バックライト付きパネルとしては役に立ちません。設備の整った工場であっても、ロット間の一貫性、黄色度、難燃性の評価を制御することはできません。たとえば、難燃性アクリルはテストされ、特定の分類に基づいて文書化される必要があり、文書化されていない樹脂の交換により、部品の形成、劣化、燃焼の仕方が変わる可能性があります。
Suzhou Gentle では、透明シートを製造するのと同じ光学グレードの PMMA 押出ラインが、 真空成形製品ラインナップ 産業顧客向けに構築されています。当社は配合、ゲージ、表面の品質を社内で管理しており、生産は ISO 9001 品質管理システムに基づいて行われています。つまり、当社は適切なアクリルグレードを供給し、それを文書化された公差でカバー、ハウジング、ディフューザー、ライトガイドコンポーネントに成形できることを意味します。プロジェクトが生産に移行する場合は、手動プロセスに着手する前に、材料のオプションと成形能力を評価してください。
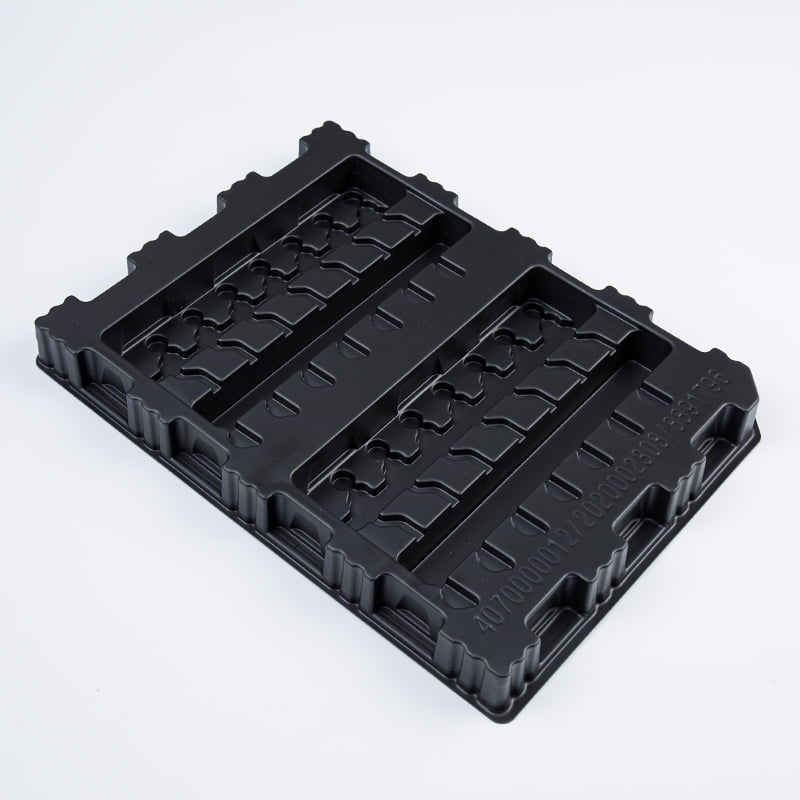 真空成形プラスチックシートのサプライヤー、カスタム真空成形プラスチック製品 蘇州ジェントル光電技術有限公司は、カスタム真空成形プラスチック製品、真空成形プラスチックシートサプライヤー、および... 製品を見る→
プレキシガラスの成形は、温度を制御し、厚さを尊重し、一貫した特性を持つ材料を選択することで、本当に簡単に行うことができます。これら 3 つの要素により、きれいな曲線とひび割れや泡立ちの不合格が区別されます。


